
अति-अचूक उपकरण उद्योगात, बहुतेक लोक तयार झालेल्या ग्रॅनाइट घटकांच्या अंतिम सपाटपणावर लक्ष केंद्रित करतात, परंतु ते अनेकदा एका छुप्या घटकाकडे दुर्लक्ष करतात: सामग्रीच्या आत असलेला अवशिष्ट ताण. जरी एखादा ग्रॅनाइटचा वर्कपीस कारखान्यातील तपासणीत अचूकतेच्या मानकांची पूर्तता करत असला तरी, अपुऱ्या ताणमुक्तीमुळे दीर्घकालीन कार्यान्वयन आणि तापमान व आर्द्रतेतील चढ-उतारामुळे कालांतराने सूक्ष्म विरूपण घडून येते. मूळ भौमितिक सहनशीलता हळूहळू विचलित होते आणि संपूर्ण मशीनची स्थिती अचूकता कमी होते. सेमीकंडक्टर तपासणी प्रणाली, लेझर प्रोसेसर आणि कोऑर्डिनेट मेजरिंग मशीन यांसारख्या कठोर स्थिरतेच्या आवश्यकता असलेल्या उपकरणांसाठी, या मंद विरूपणामुळे होणाऱ्या नुकसानीचा अंदाज लावणे जवळजवळ अशक्य असते. यामुळेच सीएनसी ग्रॅनाइट घटकांच्या दीर्घकालीन अचूकतेच्या स्थिरतेची हमी देण्यासाठी ताणमुक्ती वृद्धीकरण (स्ट्रेस रिलीफ एजिंग) ही एक अत्यावश्यक प्रक्रिया ठरते.
खनिज निर्मिती, उत्खनन, कटिंग आणि रफ मशीनिंग दरम्यान नैसर्गिक ग्रॅनाइटमध्ये अंतर्गत ताण जमा होतो. साध्या कटिंग आणि ग्राइंडिंगनंतर दगडाचे भाग पृष्ठभागावर अचूक दिसू शकतात, परंतु अंतर्गत ताण तात्पुरत्या समतोलात राहतो. एकदा यंत्रसामग्रीवर बसवल्यावर, असेंब्ली क्लॅम्पिंग फोर्स, चक्रीय तापमान बदल आणि सततचे कंपन यांसारखे बाह्य घटक हा समतोल बिघडवतात आणि अदृश्य मंद विकृती निर्माण करतात. अनेक कमी दर्जाचे उत्पादक संपूर्ण एजिंग प्रक्रिया वगळतात आणि केवळ थोड्या नैसर्गिक साठवणुकीनंतर उत्पादने वितरित करतात. त्यांची उत्पादने सुरुवातीला चाचणीत चांगले परिणाम दाखवतात, परंतु काही आठवडे किंवा महिन्यांच्या वापरानंतर त्यांची अचूकता कमी होते.
ZHHIMG ने सीएनसी ग्रॅनाइट भागांसाठी एक विशेष ताणमुक्ती वृद्धीकरण प्रणाली विकसित केली आहे, जी केवळ नैसर्गिक मांडणीपेक्षा खूपच अधिक आहे. पहिले वृद्धीकरण चक्र कच्च्या स्वरूपातच सुरू होते. खाणकाम आणि करवतीने कापताना निर्माण होणारा प्राथमिक ताण मुक्त करण्यासाठी, कच्चे ठोकळे तापमान-स्थिर आणि कंपन-विलग आवारात दीर्घ काळासाठी साठवले जातात. रफ सीएनसी मशीनिंग, ग्रूव्हिंग आणि ड्रिलिंगनंतर, कापण्यामुळे निर्माण झालेला नवीन अवशिष्ट ताण नाहीसा करण्यासाठी द्वितीयक वृद्धीकरण केले जाते. अनेक प्रगतीशील वृद्धीकरण चक्रे अंतर्गत ताण पूर्णपणे मुक्त करतात आणि अति-अचूक लॅपिंग व अंतिम फिनिशिंगपूर्वी पदार्थाला स्थिर समतोल अवस्थेत आणतात.
ताणामुळे नंतर होणाऱ्या विरूपणाचा धोका कमी करण्यासाठी, संपूर्ण एजिंग प्रक्रिया नियंत्रित तापमान आणि कंपन असलेल्या कार्यशाळेत राबवली जाते. एजिंग उपचारानंतर, ग्रॅनाइटच्या घटकांवर नॅनो-अचूकतेने हाताने लॅपिंग केले जाते आणि त्यांची सर्वसमावेशक मेट्रोलॉजी तपासणी केली जाते. सपाटपणा, छिद्रांची स्थाने आणि खाचांची भौमितिक सहनशीलता (टॉलरन्स) पक्की केली जाते. तापमानातील चढउतार आणि सततच्या गतिशील भारांसह वर्षभर अविरतपणे कार्यरत असतानाही, वर्कपीसचे आकारमान आणि संदर्भ पृष्ठभाग हळूहळू विरूपित न होता मूळ अचूकता टिकवून ठेवतात.
कास्ट आयर्नच्या संरचनांच्या तुलनेत, कृत्रिम एजिंगनंतरही थर्मल सायकलिंगमुळे धातूच्या भागांमध्ये क्रीप होतो. प्रक्रिया न केलेल्या ग्रॅनाइटच्या घटकांमध्ये विरूपणाचा संभाव्य धोका असतो. पूर्ण स्ट्रेस रिलीफ एजिंग केलेले ZHHIMG ग्रॅनाइटचे भाग हे दोन्ही तोटे टाळतात. मटेरियलचे कमी प्रसरण आणि उच्च डॅम्पिंग गुणधर्म, स्ट्रेस रिलीफ प्रक्रियेसह एकत्रितपणे, डेटमच्या स्थिरतेसाठी दुहेरी हमी देतात. 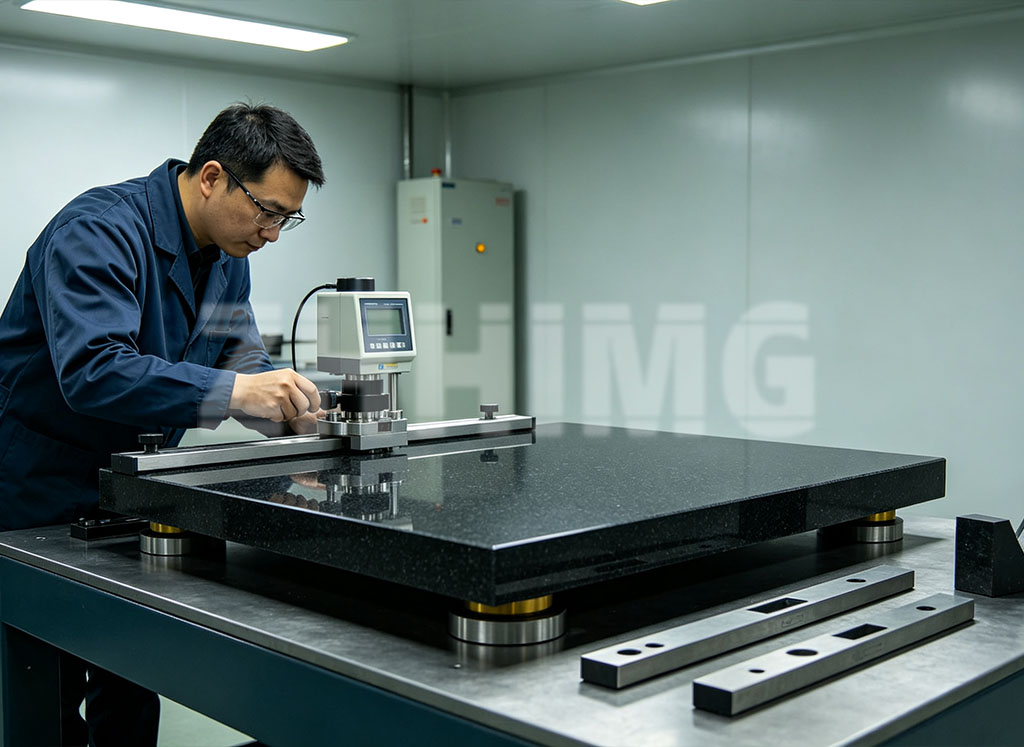
हे एज्ड सीएनसी ग्रॅनाइट घटक लिनियर मोटर स्टेजेस, प्रिसिजन सीएनसी मशीन बेड्स, एओआय ऑप्टिकल इन्स्पेक्शन बेसेस, फेमटोसेकंद लेझर इक्विपमेंट फ्रेम्स आणि इतर उच्च-स्तरीय यंत्रसामग्रीमध्ये मोठ्या प्रमाणावर वापरले जातात. उपकरण उत्पादक दीर्घकालीन पुनरावृत्ती पोझिशनिंग कार्यक्षमता कायम ठेवत कॅलिब्रेशनची वारंवारता आणि डाउनटाइम मोठ्या प्रमाणात कमी करू शकतात. सतत चालणाऱ्या निर्यात केलेल्या प्रिसिजन मशीन्स आणि मेट्रोलॉजी उपकरणांसाठी, स्ट्रेस-स्टॅबिलाइज्ड ग्रॅनाइट बेसेस विश्वसनीय एकूण अचूकतेची मूलभूत हमी म्हणून काम करतात.
थोडक्यात सांगायचे झाल्यास, ग्रॅनाइटचे उत्कृष्ट अंगभूत भौतिक गुणधर्म केवळ पाया घालतात. अचूकता टिकवून ठेवण्यासाठी योग्य ताणमुक्ती वृद्धीकरण ही गुरुकिल्ली आहे. केवळ पदार्थातील अवशिष्ट ताण आगाऊ मुक्त केल्यानेच सीएनसी ग्रॅनाइटचे घटक कालांतराने स्थिर अचूकता टिकवून ठेवू शकतात आणि जागतिक अति-अचूक उपकरणांच्या कठोर दीर्घ-सेवा आवश्यकता पूर्ण करू शकतात.
पोस्ट करण्याची वेळ: २१ सप्टेंबर २०२६