
प्रिसिजन कटिंग, ग्राइंडिंग आणि मायक्रो-मशीनिंग ॲप्लिकेशन्समध्ये, प्रोसेस इंजिनिअर्ससाठी मशीनिंग चॅटर हे एक मोठे आव्हान आहे. मशीनिंग दरम्यान कटिंग टूल आणि वर्कपीस यांच्यामध्ये होणाऱ्या स्व-उत्तेजित कंपनामुळे वर्कपीसच्या पृष्ठभागावर लाटा आणि चॅटर मार्क्स तयार होतात, ज्यामुळे पृष्ठभागाचा दर्जा खालावतो. गंभीर प्रकरणांमध्ये, यामुळे टूलची झीज वेगाने होते आणि कटिंग पॅरामीटर्सच्या सुधारणेवर मर्यादा येतात. स्पिंडल्सना ऑप्टिमाइझ करून आणि कटिंग पॅरामीटर्स समायोजित करूनही, अनेक उत्पादकांना चॅटर मार्क्स नाहीसे करण्यासाठी अजूनही संघर्ष करावा लागतो. याचे मूळ कारण अनेकदा मशीन टूल बेडच्या अपुऱ्या डायनॅमिक परफॉर्मन्समध्ये असते. अद्वितीय डायनॅमिक डॅम्पिंगच्या फायद्यांमुळे, ग्रॅनाइट मशीन टूल बेड्स मशीनिंग चॅटर प्रभावीपणे दाबून टाकतात, संपूर्ण मशीनच्या संदर्भानुसार कटिंग कंडिशन्स ऑप्टिमाइझ करतात आणि तयार वर्कपीसच्या पृष्ठभागाचा दर्जा थेट सुधारतात.
मशीनिंग चॅटर म्हणजे मूलतः कटिंग फोर्सच्या उत्तेजनामुळे मशीनच्या संरचनात्मक प्रणालीमध्ये निर्माण होणारा अनुनाद होय. जरी कास्ट आयर्न बेड स्वीकारार्ह स्थिर दृढता देत असले तरी, त्यांचे डॅम्पिंग गुणांक तुलनेने कमी असतात. एकदा गंभीर कटिंग परिस्थिती निर्माण झाली की, कंपनात्मक ऊर्जा वेगाने विसर्जित होऊ शकत नाही. कंपन वाढतच राहते आणि कटिंग झोनमध्ये प्रसारित होते, ज्यामुळे वर्कपीसच्या पृष्ठभागावर ठराविक अंतराने चॅटर मार्क्स तयार होतात. अगदी फीड रेट आणि स्पिंडल स्पीडमध्ये सूक्ष्म बदल करूनही, एका मर्यादित प्रोसेस विंडोमध्ये चॅटर केवळ तात्पुरते टाळता येते, परंतु संरचनात्मक स्तरावरील मूळ समस्येचे निराकरण करण्यात ते अयशस्वी ठरते. याउलट, ग्रॅनाइटमध्ये एकमेकांत गुंतलेली दाट अंतर्गत स्फटिक रचना असते, ज्यात कास्ट आयर्नपेक्षा खूप जास्त अंतर्गत डॅम्पिंग असते. जेव्हा कटिंगमुळे निर्माण झालेले कंपन बेडमध्ये हस्तांतरित होते, तेव्हा कंपनात्मक ऊर्जा दगडाच्या आत वेगाने विसर्जित होते आणि क्षीण होते, ज्यामुळे कंपनाचे प्रवर्धन रोखले जाते आणि स्व-उत्तेजित कंपनासाठी आवश्यक परिस्थिती निर्माण होऊन अधिक गुळगुळीत कटिंग साध्य होते.
तथापि, केवळ ग्रॅनाइट सामग्रीची निवड केल्याने अंगभूत कंपन शमनाची हमी मिळत नाही. बेडची गतिशील कामगिरी ही सामग्री, संरचनात्मक रचना आणि अचूक मशीनिंग यांच्या समन्वयातून साधली जाते. ग्रॅनाइट मशीन टूल बेडची रचना करताना, ZHHIMG संपूर्ण मशीनचे सर्वसमावेशक गतिशील सिम्युलेशन करते. स्पिंडलवरील भार, कटिंग फोर्सची दिशा आणि गती अक्षांच्या मांडणीनुसार मजबुतीकरण पट्ट्या, वजन कमी करणाऱ्या पोकळ्या आणि आधार बिंदू यांची तर्कशुद्धपणे मांडणी केली जाते. सामान्य कटिंग फ्रिक्वेन्सी बँड्स टाळण्यासाठी आणि संपूर्ण मशीनमधील अनुनाद रोखण्यासाठी, स्व-वजन नियंत्रित करताना संरचनेची नैसर्गिक फ्रिक्वेन्सी अनुकूलित केली जाते. साध्या घन दगडी ब्लँक्सपेक्षा वेगळे, आमचे संरचनात्मक जुळवणी ग्रॅनाइटच्या अंगभूत कंपन शमनाच्या फायद्यांना वाढवते, स्पिंडल, बॉल स्क्रू आणि लिनियर गाईड्समधून प्रसारित होणारे गतिशील अडथळे कमी करते आणि कंपनांना टूलच्या टोकापर्यंत वरच्या दिशेने पसरण्यापासून थांबवते.
वेगवेगळ्या मशीनिंग प्रक्रियांमध्ये कंपने कमी करण्यासाठी वेगवेगळ्या गरजा असतात. हाय-स्पीड मिलिंग, अल्ट्रा-प्रिसिजन ग्राइंडिंग आणि ऑप्टिकल घटकांचे मायक्रो-मशीनिंग हे कंपनांप्रति अत्यंत संवेदनशील असतात. किरकोळ कंपनांमुळे पृष्ठभागाचा खडबडीतपणा कमी होतो आणि दृश्यमान लाटांसारखा पोत तयार होतो. ग्रॅनाइट बेडने सुसज्ज असलेल्या मशीन टूल्समध्ये स्थिर संदर्भ बेस असतात, जे टूलच्या टोकावरील सूक्ष्म विस्थापनातील चढउतार कमी करतात. मशीनिंगनंतर वर्कपीसला एकसमान पृष्ठभागाचा पोत मिळतो आणि त्यानंतरच्या पॉलिशिंगसाठी कामाचा भार कमी होतो. कठीण पदार्थ आणि पातळ-भिंतींच्या भागांच्या मशीनिंगसाठी, अशा वर्कपीसमध्ये अंगभूत दृढता कमी असते आणि कटिंग कंपनामुळे निर्माण होणाऱ्या कंपनांची शक्यता असते. ग्रॅनाइट बेडची कंपन-शमन क्षमता टूल्स आणि वर्कपीस यांच्यातील सापेक्ष कंपन कमी करते, ज्यामुळे पातळ-भिंतींचे विरूपण आणि कडा तुटण्याचे दोष कमी होतात आणि तयार उत्पादनाचे उत्पन्न वाढते.
अनेक उपकरण उत्पादकांचा असा गैरसमज आहे की केवळ स्थिर दृढता सुधारून कंपने नाहीशी करता येतात. स्थिर दृढता स्थिर भाराखालील विरूपणाचे मोजमाप करते, तर कंपने ही एकगतिमान समस्याउत्कृष्ट स्थिर दृढता असूनही, अपुऱ्या संरचनात्मक अवमंदनामुळे कटिंग दरम्यान कंपन सहजपणे निर्माण होते. ग्रॅनाइट बेडचे मुख्य वैशिष्ट्य म्हणजे उच्च स्थिर दृढता कायम ठेवत उत्कृष्ट गतिशील कंपन शोषण करणे, जे स्थिर आणि गतिशील दोन्ही प्रमुख निर्देशकांची पूर्तता करते — हा परिणाम केवळ कास्ट आयर्न बेड जाड करून मिळवणे जवळजवळ अशक्य आहे. ZHHIMG सुमारे ३१०० kg/m³ घनतेचे उच्च-घनतेचे ग्रॅनाइट ब्लँक्स निवडते. पुरेशा एजिंगमुळे अवशिष्ट ताण काढून टाकला जातो, ज्यामुळे दीर्घकालीन कार्यान्वयनानंतर संरचनात्मक वैशिष्ट्यांमध्ये होणारे बदल टाळले जातात. यामुळे उपकरणाच्या सेवाकाळात कंपन शमनाची कामगिरी कोणत्याही क्षीणतेशिवाय दीर्घकाळ स्थिर राहते याची खात्री होते.
घटक निर्मितीदरम्यान, ZHHIMG बेडवरील प्रत्येक असेंब्ली संदर्भ पृष्ठभागाच्या लॅपिंग अचूकतेला खूप महत्त्व देते. एकात्मिकपणे लॅप केलेले संदर्भ पृष्ठभाग गाइड रेल आणि स्पिंडल मॉड्यूलच्या फिटिंगच्या गुणवत्तेची हमी देतात आणि असेंब्लीतील फटींमुळे होणारी गतिशील शिथिलता कमी करतात. संदर्भ पृष्ठभागांवरील सपाटपणातील विचलनामुळे असेंब्लीनंतर छुपे खड्डे तयार होतात. कटिंगच्या आघाताखाली हे खड्डे वारंवार उघडतात आणि बंद होतात, ज्यामुळे अतिरिक्त कंपन निर्माण होते. उच्च-अचूकतेचे ग्रॅनाइट संदर्भ पृष्ठभाग हलणाऱ्या भागांचे कार्य अधिक सुरळीत करतात आणि कंपनाचे दुय्यम स्रोत आणखी कमी करतात, ज्यामुळे मटेरियल डॅम्पिंगसह दुहेरी कंपन-दमन (ड्युअल चॅटर सप्रेशन) साधले जाते. 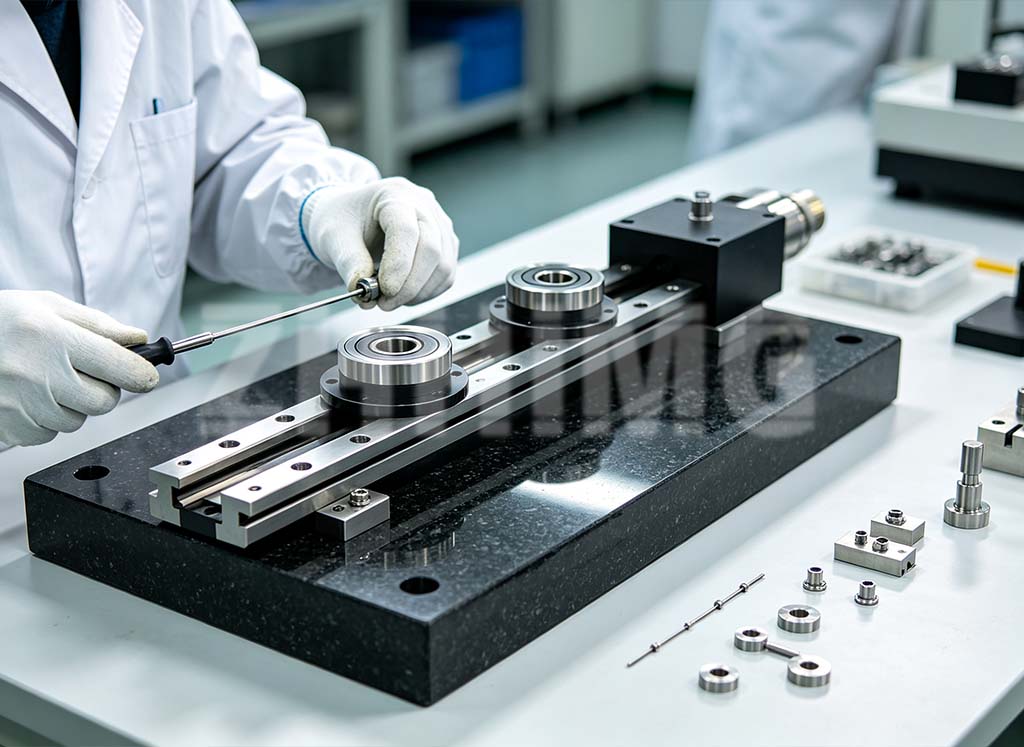
ZHHIMG केवळ स्वतंत्र ग्रॅनाइट बेडचे घटकच पुरवत नाही, तर विशिष्ट मशीनिंग परिस्थितींसाठी बेडच्या संरचनात्मक योजना ऑप्टिमाइझ करण्याकरिता संपूर्ण मशीन उत्पादकांसोबत डायनॅमिक सिम्युलेशन विश्लेषणासाठी सहकार्यही करते. प्रकल्पाच्या मूल्यांकन टप्प्यात अनुनादाच्या धोक्यांचा अंदाज वर्तवला जातो. बेडचा आकार, वजन कमी करणाऱ्या ग्रूव्हची मांडणी आणि सपोर्टची जागा ग्राहकांच्या वर्कपीसचे प्रकार आणि स्पिंडल पॅरामीटर्सनुसार सानुकूलित केली जाते. ग्रॅनाइट सोल्यूशन्स व्यतिरिक्त, आम्ही मिनरल कास्टिंगसारख्या पर्यायी बेस मटेरियलच्या डायनॅमिक वैशिष्ट्यांची तुलना करू शकतो आणि ग्राहकांसाठी सर्वात योग्य संरचनात्मक योजना जुळवू शकतो.
ग्रॅनाइट मशीन टूल बेडचा मुख्य फायदा त्यांच्या उत्कृष्ट डायनॅमिक डॅम्पिंग गुणधर्मांमध्ये आहे. ते केवळ स्थिर भार-वाहक आधार म्हणून काम करत नाहीत, तर संपूर्ण मशीनसाठी कंपन शमन युनिट म्हणूनही कार्य करतात. कटिंग कंपनात्मक ऊर्जा वेगाने विसर्जित करून, मशीनिंग चॅटरला आळा घालून, वर्कपीसवरील पृष्ठभागावरील चॅटर मार्क्स कमी करून आणि टूलचा वापर कमी करून, ते स्थिर कटिंगसाठी प्रोसेस विंडो विस्तृत करतात, वर्कपीसच्या पृष्ठभाग प्रक्रियेची गुणवत्ता सातत्याने सुधारतात आणि अल्ट्रा-प्रिसिजन मशीनिंगमधील पृष्ठभागाच्या रचनेसाठी असलेल्या कठोर आवश्यकता पूर्ण करतात.
पोस्ट करण्याची वेळ: १७ सप्टेंबर २०२६