
अचूक ग्रॅनाइट घटकांचे ग्राइंडिंग पूर्ण झाल्यावर, केवळ थेट जोडणी करून उच्च अचूकता सातत्याने मिळवता येत नाही. अनेक प्रकल्पांमध्ये, संपूर्ण मशीन जोडणीच्या टप्प्यात होणारे बेंचमार्क विचलन आणि सपाटपणाचे नुकसान हे बहुतेकदा दगडाच्या अपुऱ्या गुणवत्तेमुळे नव्हे, तर जोडणीमधील अयोग्य प्रक्रियांमुळे होते. स्टील आणि कास्ट आयर्नपेक्षा वेगळे, ग्रॅनाइटमध्ये उच्च ठिसूळपणा आणि केंद्रित स्थानिक भारांप्रति संवेदनशीलता असते. त्याचा संदर्भ कार्य पृष्ठभाग नॅनो-स्तरीय अचूकता गाठतो; कोणतेही अयोग्य क्लॅम्पिंग, असमान बल किंवा निष्काळजी साफसफाईमुळे अचूकतेचे अपरिवर्तनीय नुकसान होऊ शकते.
पूर्व-जुळवणीची तयारी ही पहिली पायरी आहे, जी अनेक अभियंत्यांकडून सहजपणे दुर्लक्षित केली जाते. पॅक उघडल्यानंतर लगेचच जुळवणीचे काम सुरू करू नये. ग्रॅनाइटचा भाग जुळवणी कार्यशाळेत तापमान समानीकरणासाठी ठेवला पाहिजे, जेणेकरून दगडाचे तापमान सभोवतालच्या तापमानाशी पूर्णपणे जुळेल. जर दगड आणि सभोवतालच्या तापमानात फरक असेल, तर जुळवणीनंतर होणारे मंद औष्णिक प्रसरण आणि आकुंचन संपूर्ण यंत्रामध्ये एक छुपा ताण निर्माण करेल. सर्वसमावेशक स्वच्छता देखील आवश्यक आहे. संदर्भ पृष्ठभाग सामान्य सुती धाग्याने किंवा कडक स्क्रॅपरने पुसू नका. फिटिंगच्या पृष्ठभागावरील कचऱ्याचे अवशेष आणि धातूच्या धुळीचे कण एकदा घट्ट बसवल्यावर ग्राउंड पृष्ठभागावर दाबले जातील, ज्यामुळे कायमचे ओरखडे उमटतील आणि संदर्भ प्रतलाचे नुकसान होईल. असे सुरुवातीचे धोके टाळण्यासाठी ZHHIMG वितरित उत्पादनांसोबत विशेष स्वच्छता साहित्य आणि वापरासाठी मार्गदर्शक सूचना पुरवते.
ग्रॅनाइटच्या जोडणीसाठी स्थिती आणि क्लॅम्पिंग सोल्यूशन्स हे मुख्य नियंत्रण बिंदू आहेत. दगडाच्या बाजूच्या कडांना घट्ट पकडण्यासाठी किंवा कामाच्या पृष्ठभागांना थेट आधार देण्यासाठी कधीही ताठर फिक्स्चरचा वापर करू नये. ग्रॅनाइटमध्ये उत्कृष्ट संपीडन प्रतिरोध असतो, परंतु त्याचा कर्तन आणि आघात प्रतिरोध कमकुवत असतो. एकाच बिंदूवर जड क्लॅम्पिंग केल्याने सहजपणे अदृश्य सूक्ष्म-तडे निर्माण होतात, जे कालांतराने हळूहळू विस्तारतात आणि बेंचमार्क विरूपण घडवतात. प्रगत औद्योगिक पद्धतींमध्ये भार विभागण्यासाठी, समान रीतीने वितरित केलेल्या बहु-बिंदू आधार संरचनांसह सॉफ्ट-कॉन्टॅक्ट सपोर्ट्सचा अवलंब केला जातो, ज्यामुळे ग्रॅनाइट अतिरिक्त जोडणीचा ताण न देता मुक्त आणि आरामशीर स्थितीत राहतो. बाहेर लोंबणारे भाग टाळण्यासाठी आणि स्व-वजनामुळे होणारे वाकणे टाळण्यासाठी सर्व आधार बिंदूंच्या स्थितीची पूर्व-गणना करणे आवश्यक आहे.
जोडणीसाठी देखील टप्प्याटप्प्याने प्रक्रिया करणे आवश्यक आहे. जेव्हा ग्रॅनाइटचे घटक धातूचे बेस, गाईड रेल आणि एअर बेअरिंग असेंब्लीसोबत जोडले जातात, तेव्हा बोल्ट एकाच वेळी पूर्ण टॉर्कने घट्ट करता येत नाहीत. तिरकस, टप्प्याटप्प्याने घट्ट करण्याची पद्धत अवलंबली पाहिजे, ज्यामध्ये सपाटपणामधील बदलांवर सतत लक्ष ठेवत टॉर्क टप्प्याटप्प्याने लावला पाहिजे. धातू आणि ग्रॅनाइट यांच्या औष्णिक प्रसरणाच्या वैशिष्ट्यांमध्ये फरक असतो. तापमानातील बदलांमुळे दोन्ही पदार्थांमध्ये होणारे परस्पर ओढाताण टाळण्यासाठी डिझाइनच्या टप्प्यातच भरपाई संरचना राखून ठेवणे आवश्यक आहे, कारण त्यामुळे ग्रॅनाइटवर सतत अतिरिक्त ताण येतो. जोडणीच्या वेळी माउंटिंग होल जुळवण्यासाठी ग्रॅनाइटचे संदर्भ भाग जबरदस्तीने उचकटणे किंवा ढकलणे निषिद्ध आहे, कारण अशा जबरदस्तीच्या जुळवणीमुळे दगडाच्या आत अवशिष्ट ताण अडकून राहतो.
जुळणीच्या वेळी पर्यावरण संरक्षण अत्यावश्यक आहे. स्थिर-तापमान मेट्रोलॉजी रूमच्या बाहेरसुद्धा, जुळणी क्षेत्र धूळमुक्त ठेवले पाहिजे, जेणेकरून ग्राइंडिंगचे अवशेष आणि धातूचे कण संदर्भ पृष्ठभागांवर पडणार नाहीत. हाताळणी आणि उचलण्याच्या वेळी, पूर्वनियोजित उचलण्याच्या बिंदूंवर लवचिक स्लिंग्सचा वापर करणे आवश्यक आहे; पृष्ठभागाचे तुकडे होणे आणि कडांचे नुकसान टाळण्यासाठी स्टीलच्या वायर दोऱ्या दगडाच्या पृष्ठभागांना थेट स्पर्श करू नयेत. एअर बेअरिंग मॉड्यूल्स आणि ऑप्टिकल घटकांच्या जुळणीची आवश्यकता असलेल्या ग्रॅनाइट प्लॅटफॉर्मवर, कर्मचाऱ्यांनी थेट संदर्भ कार्य पृष्ठभागांवर पाऊल ठेवणे टाळावे. जर कामाच्या परिस्थितीत प्रवेश करणे अनिवार्य असेल, तर शरीराचे वजन विभागण्यासाठी आणि स्थानिक अतिभार टाळण्यासाठी विशेष संरक्षक मॅट्स अंथरल्या पाहिजेत. 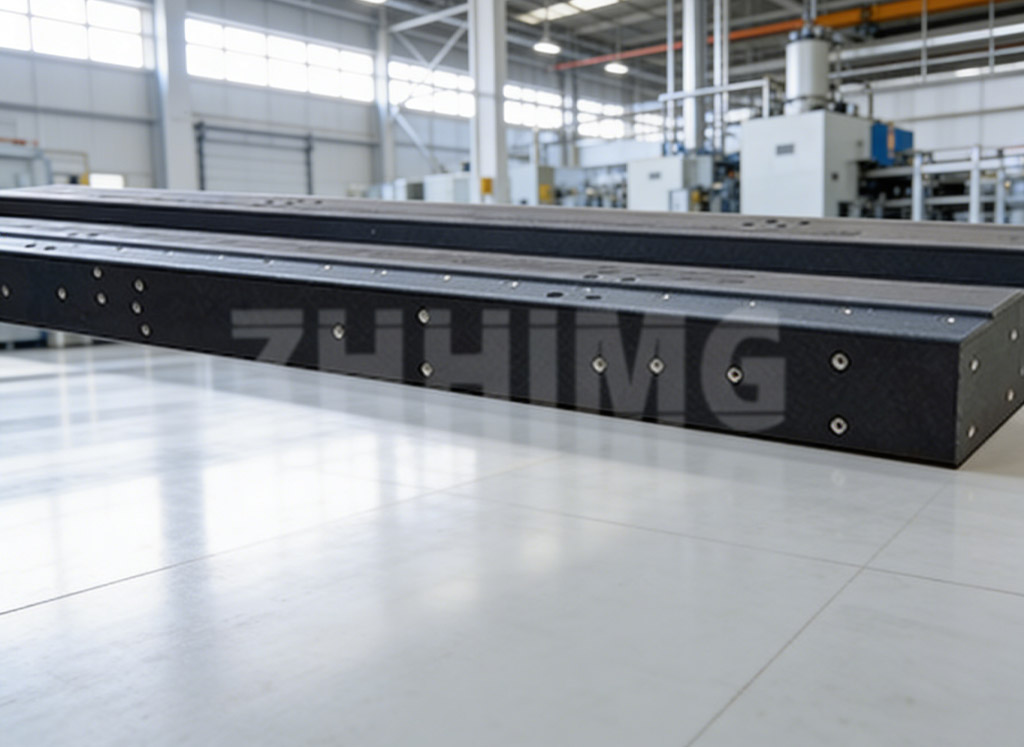
जुळणी पूर्ण झाली म्हणजे लगेचच कार्यान्वयन सुरू करणे नव्हे. विश्रांती आणि पुनर्तपासणीचा टप्पा राखून ठेवला पाहिजे. सर्व कनेक्टर्स पूर्णपणे घट्ट बसवल्यानंतर, जुळणीदरम्यान निर्माण झालेला तात्पुरता ताण कमी करण्यासाठी जुळणीला काही काळ विश्रांती दिली जाते, त्यानंतर उच्च-सुस्पष्टता उपकरणांचा वापर करून सपाटपणा आणि सरळपणाचे पुन्हा मोजमाप केले जाते. जर अचूकतेमध्ये बदल आढळला, तर बोल्ट जबरदस्तीने घट्ट करून तो दुरुस्त करता येत नाही. आधार आणि फिटिंगच्या स्थितीची तपासणी करण्यासाठी आणि जुळणी योजनेत पुन्हा बदल करण्यासाठी जुळणी वेगळी करणे आवश्यक आहे. बरेच ग्राहक उपकरणे कार्यान्वित करण्याची घाई करतात आणि विश्रांती व पुनर्तपासणीचा टप्पा वगळतात. बेंचमार्कचे विरूपण केवळ संपूर्ण मशीन कार्यान्वयनादरम्यानच लक्षात येते, ज्यामुळे दुरुस्तीचा प्रचंड खर्च येतो.
थोडक्यात, अचूक ग्रॅनाइट घटकांची जुळवणी करण्यामागील मुख्य तत्त्व म्हणजे बाह्य शक्तींचा हस्तक्षेप कमी करणे आणि अतिरिक्त ताण निर्माण होणे टाळणे. अवाजवी बाह्य शक्ती आणि कठीण पृष्ठभागाच्या नुकसानीपासून मुक्त असतानाच ग्रॅनाइट उत्कृष्ट आयामी स्थिरता प्रदान करतो. स्थिर-तापमानात विश्रांती आणि लवचिक आधारापासून, टप्प्याटप्प्याने जोडणी आणि काम पूर्ण झाल्यावर पुनर्तपासणीपर्यंत, जुळवणीचा प्रत्येक तपशील दगडाच्या अंगभूत उच्च-अचूकतेच्या मानकांचे संरक्षण करतो. असंख्य प्रकल्पांमधील समृद्ध अनुभवाच्या आधारे, ZHHIMG उत्पादन वितरणापूर्वी ग्राहकांच्या उपकरणांच्या रेखाचित्रांनुसार जुळवणीसाठी शिफारसी प्रदान करते, ज्यामुळे ग्राहकांना जुळवणीदरम्यान अचूकता टिकवून ठेवण्यास आणि संपूर्ण यंत्रांच्या स्थिर दीर्घकालीन कार्याची हमी देण्यास मदत होते.
पोस्ट करण्याची वेळ: १४ सप्टेंबर २०२६