
- अॅडॉप्टर प्लेट्सच्या अध्यारोपण त्रुटी दूर करा आणि एकसंध समजात आधारबिंदू साध्य करा
पारंपारिक पद्धतींमध्ये, बेस बॉडी आणि मेटल अडॅप्टर ग्रूव्ह्स स्वतंत्रपणे तयार केले जातात आणि बोल्टने जोडले जातात, ज्यामुळे एकत्रित पृष्ठभागाच्या सपाटपणातील तफावत, जोडणीतील विसंगती आणि घट्ट करण्यापूर्वी होणारे विरूपण यांसारख्या अतिरिक्त त्रुटी निर्माण होतात. ZHHIMG च्या एक-पीस ग्रूव्हिंग तंत्रज्ञानामुळे, माउंटिंग ग्रूव्ह्सचा पोझिशनिंग डेटम आणि उभ्या बेसचा मुख्य डेटम फेस हे पूर्णपणे समरूप संदर्भांसह एकाच ग्रॅनाइट सब्सट्रेटमधून घेतले जातात आणि कोणत्याही अतिरिक्त मेटल अडॅप्टरची आवश्यकता नसते. ग्रूव्ह पोझिशन टॉलरन्स आणि ग्रूव्ह-वॉलची लंबता बेस डेटमसोबत एकाच पासमध्ये तयार केली जाते, ज्यामुळे अॅबे त्रुटी मोठ्या प्रमाणात कमी होतात. हे विशेषतः प्रतिमा मापन उपकरणे आणि AOI ऑप्टिकल तपासणी उपकरणांसारख्या उच्च-संवेदनशीलता असलेल्या उपकरणांसाठी योग्य आहे आणि संपूर्ण मशीनच्या जोडणीनंतर भौमितिक-अचूकतेतील सुसंगतता लक्षणीयरीत्या सुधारते.
- फाटलेल्या जोडण्यांमुळे होणारे ताण केंद्रीकरण टाळा आणि एकूण संरचनात्मक दृढता वाढवा.
ग्रॅनाइट हा एक ठिसूळ पदार्थ आहे. जेव्हा वेगवेगळे धातूचे अडॅप्टर्स बोल्टने जोडले जातात, तेव्हा बोल्टच्या टॉर्कमुळे संपर्क बिंदूंवर स्थानिक ताण निर्माण होण्याची शक्यता असते. बदलत्या दीर्घकालीन भाराखाली, ताणामुळे होणारे विरूपण किंवा दगडाला आतून तडे जाण्याची शक्यता असते. एक-तुकडा ग्रूव्हिंगमुळे माउंटिंग इंटरफेस ग्रॅनाइट सब्सट्रेटच्या आत एकीकृत होतात; त्यामुळे वेगवेगळ्या पदार्थांमध्ये जोडणी इंटरफेस न राहता, संपूर्ण बेसवर बल समान रीतीने वितरीत होते. उच्च-घनतेच्या काळ्या ग्रॅनाइट सब्सट्रेटच्या संयोगाने, एकूण दृढता आणखी सुधारते. उच्च-गतीच्या गतिशील आघाताखाली आणि सततच्या जड-भाराच्या कार्य परिस्थितीत स्थानिक सूक्ष्म-विरूपण क्वचितच घडते, ज्यामुळे दीर्घकालीन संरचनात्मक स्थिरता अधिक चांगली मिळते.
- ग्रूव्ह आणि डेटमसाठीची सिंक्रोनस एजिंग ट्रीटमेंट दीर्घकालीन अचूकतेतील बदलाला प्रतिबंध करते.
ग्रूव्हिंगमुळे ग्रूव्हच्या उघड्या भागांभोवती कटिंगमुळे अवशिष्ट ताण निर्माण होतो. बहुतेक उत्पादक ग्रूव्हिंग आणि फाइन ग्राइंडिंगनंतर लगेचच तयार उत्पादने वितरित करतात. वितरणा नंतर, ताणमुक्तीमुळे ग्रूव्हच्या परिमाणांमध्ये आणि बेसच्या लंबतेमध्ये ऑफसेट निर्माण होतो. ZHHIMG एका संपूर्ण कार्यप्रवाहाचे अनुसरण करते: ग्राइंडिंगसाठी जागा राखून ठेवून रफ मशीनिंग आणि ग्रूव्हिंग → ग्रूव्हिंगमुळे निर्माण झालेला कटिंग ताण मुक्त करण्यासाठी स्टॉकयार्ड आणि स्थिर-तापमान कार्यशाळेत बहु-स्तरीय एजिंग → फाइन ग्राइंडिंग आणि मॅन्युअल लॅपिंग. मोठ्या आकाराच्या घटकांसाठी, २,००,००० चौरस मीटरच्या उत्पादन स्थळात आणि २०,००० चौरस मीटरच्या कच्च्या दगडाच्या स्टॉकयार्डमध्ये दीर्घकालीन नैसर्गिक ताणमुक्ती केली जाते. १०,००० चौरस मीटरची स्थिर तापमान आणि स्थिर आर्द्रता असलेली कार्यशाळा पर्यावरणीय अडथळ्यांना दूर ठेवते, ज्यामुळे ग्रूव्हमधील अंतर, ग्रूव्हच्या भिंतींची समांतरता आणि तळाची लंबता वेळेनुसार होणाऱ्या विचलनापासून मुक्त राहते आणि DIN व ASME सारख्या आंतरराष्ट्रीय मेट्रोलॉजी मानकांच्या दीर्घकालीन सेवा आवश्यकतांचे पालन होते.
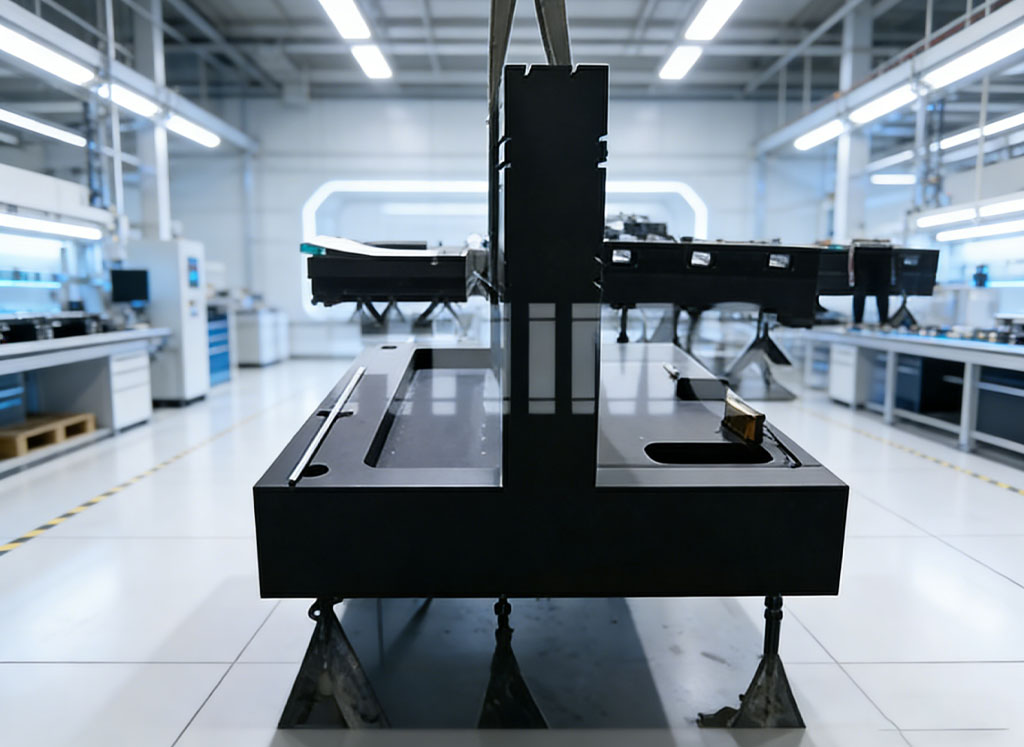
- नॅनो-स्तरीय ग्राइंड केलेले ग्रूव्ह पृष्ठभाग जुळणाऱ्या घटकांसाठी असेंब्ली आणि कमिशनिंगचा कामाचा भार कमी करतात.
अनेक उत्पादक ग्रूव्हिंगनंतर फक्त साधे मिलिंग करतात, ज्यामुळे ग्रूव्हच्या भिंतींचा खडबडीतपणा खराब होतो आणि ग्राहकांना जागेवरच मोठ्या प्रमाणात फिटिंग-इनचे काम करावे लागते. मोठ्या आकाराचे NT सरफेस ग्राइंडर आणि ३० वर्षांहून अधिक मॅन्युअल लॅपिंगचा अनुभव असलेल्या ग्राइंडिंग तंत्रज्ञांनी सुसज्ज असलेली ZHHIMG, मायक्रॉन-स्तरीय अचूकता प्राप्त करण्यासाठी माउंटिंग ग्रूव्हच्या बाजूच्या भिंती आणि तळाच्या पृष्ठभागांसाठी अचूक ग्राइंडिंगची अंमलबजावणी करते. ग्रूव्हचे परिमाण, समांतरता आणि स्थितीविषयक सहनशीलता यांची रेनिशॉ लेझर इंटरफेरोमीटर, वायलर इलेक्ट्रॉनिक लेव्हल्स आणि इतर उपकरणांचा वापर करून पूर्ण तपासणी केली जाते, ज्यांची मोजमाप साधने राष्ट्रीय मेट्रोलॉजी संस्थेशी संलग्न आहेत. ग्राहक माल मिळाल्यावर लगेचच पोझिशनिंग ब्लॉक्स, एअर-बेअरिंग असेंब्लीज आणि लिनियर मॉड्यूल्स बसवू शकतात, ज्यामुळे जागेवरील फिटिंग-इन आणि वारंवार कमिशनिंगची चक्रे कमी होतात आणि संपूर्ण मशीन उत्पादनाचा लीड-टाइम कमी होतो.
- एकात्मिक रचना विविध जटिल उपकरणांच्या विशिष्ट मागण्यांना समर्थन देते.
रेखाचित्रांनुसार माउंटिंग ग्रूव्ह, पोझिशनिंग ग्रूव्ह आणि टी-स्लॉट यांचे विविध संयोजन, काउंटर-सिंक्स, एम्बेडेड थ्रेड इन्सर्ट्स आणि पिन होल्ससह तयार केले जाऊ शकतात. २० मीटर लांब आणि १०० टन वजनाच्या एक-पीस घटकांसाठी असलेल्या फॅक्टरी क्षमतेमुळे, २-डी मापन उपकरणांसाठी लहान आणि मध्यम उभ्या पेडस्टल्स तसेच सेमीकंडक्टर आणि नवीन-ऊर्जा तपासणी उपकरणांसाठी अतिरिक्त-मोठ्या उभ्या कॉलम बेससाठी एक-पीस ग्रूव्हिंग साकारले जाऊ शकते. स्प्लिट-जॉइंट असेंब्ली आणि सीममुळे होणाऱ्या चुका टाळल्या जातात. ग्रॅनाइट एअर-बेअरिंग युनिट्स, ऑप्टिकल मॉड्यूल्स आणि तपासणी टूलिंग्ज थेट बेसवर माउंट केले जाऊ शकतात, ज्यामुळे वन-स्टॉप डिलिव्हरी साध्य होते आणि ग्राहकांचा पार्ट्स खरेदी व व्यवस्थापन खर्च कमी होतो.
- गतिमान कार्य परिस्थितीत अचूकतेची हमी देण्यासाठी संपूर्ण डॅम्पिंग कार्यक्षमता कायम ठेवण्यात आली आहे.
नंतर बसवलेल्या धातूच्या अडॅप्टरच्या खाचांमुळे ग्रॅनाइटचा अंगभूत कंपन-शमन गुणधर्म बदलतो; धातूच्या भागांच्या अनुनादामुळे उपकरणांचे कंपन वाढण्याची शक्यता असते. एक-तुकडा खोबणीमुळे दगडाचा केवळ काही भाग काढला जातो आणि काळ्या ग्रॅनाइटची उत्कृष्ट कंपन-शोषक क्षमता पूर्णपणे जपली जाते. उच्च-गतीच्या प्रत्यावर्ती गती, लेझर पल्स ऑपरेशन आणि तपासणी प्रोबच्या उच्च-वारंवारता स्कॅनिंग दरम्यान, अनुनाद हस्तक्षेप दाबण्यासाठी आणि ऑप्टिकल इमेजिंग व आयामी मापन डेटाची पुनरावृत्तीक्षमता सुरक्षित करण्यासाठी कंपन वेगाने कमी होते. बाह्य कंपन हस्तक्षेप असलेल्या उत्पादन कार्यशाळांमध्येही खोबणी-माउंट केलेल्या असेंब्लीची स्थिर स्थिती अचूकता राखली जाऊ शकते.
- गंज न लागता क्षरण-प्रतिरोधकता असल्यामुळे नंतरच्या टप्प्यातील देखभालीचा खर्च कमी होतो.
सर्व खाचा ग्रॅनाइट सब्सट्रेटवर एकात्मिकपणे तयार केल्या जातात, ज्यामुळे मेटल अडॅप्टर्सना गंज लागण्याचा, ऑक्सिडेशनचा किंवा पृष्ठभाग सोलून निघण्याचा धोका राहत नाही. सेमीकंडक्टर कार्यशाळांमध्ये स्वच्छता करणाऱ्या रसायनांच्या आणि लिथियम-बॅटरी प्लांट्समधील विविध माध्यमांच्या संपर्कात आल्यावरही, या खाचांना गंज लागत नाही आणि त्या आधारभूत पृष्ठभागांना दूषित करत नाहीत. गंज-प्रतिरोधक कोटिंगच्या देखभालीची आवश्यकता नसते. या खाचा स्वच्छ करण्यास सोप्या आहेत आणि हलणाऱ्या घटकांना दूषित करू शकणारे गंजाचे कण जमा होण्याची शक्यता कमी असते, ज्यामुळे संपूर्ण उपकरण संचाचे सेवा आयुष्य वाढते आणि त्या धूळ-मुक्त कार्यशाळा व मेट्रोलॉजी प्रयोगशाळांमध्ये दीर्घकाळ अविरत वापरासाठी योग्य ठरतात.
पोस्ट करण्याची वेळ: १२ ऑगस्ट २०२६