
मशीन टूल बेडची निवड ही मूलतः प्रत्यक्ष उत्पादन परिस्थितीनुसार सामग्री आणि उपाययोजना जुळवण्याची प्रक्रिया आहे. एक पारंपरिक आणि मुख्य प्रवाहातील बेड सामग्री म्हणून, कास्ट आयर्नने त्याच्या प्रगत स्मेल्टिंग आणि कास्टिंग तंत्रज्ञानामुळे सामान्य-उद्देशीय मशीन-टूल बाजारपेठेत दीर्घकाळ वर्चस्व गाजवले आहे. अति-अचूक उपकरण उद्योगाच्या उदयामुळे, उच्च-श्रेणीच्या विभागांमध्ये ग्रॅनाइट बेडचा मोठ्या प्रमाणावर अवलंब केला गेला आहे. कोणतीही सामग्री दुसऱ्यापेक्षा पूर्णपणे श्रेष्ठ नाही, तरीही विविध भार, कंपनांची पातळी, तापमानातील बदल आणि क्षरणकारी वातावरणाशी जुळवून घेण्याच्या बाबतीत त्यांच्यात स्पष्ट तफावत दिसून येते. विपुल प्रकल्प-वितरण अनुभवाच्या आधारे, ZHHIMG प्रत्यक्ष कामाच्या ठिकाणच्या परिस्थितीच्या दृष्टिकोनातून दोन्ही प्रकारच्या बेडच्या संबंधित लागू होणाऱ्या परिस्थितींची तुलना आणि विश्लेषण करते, ज्यामुळे उपकरण उत्पादकांना अधिक शास्त्रीय पद्धतीने सब्सट्रेटची निवड करण्यास मदत होते.
गतिशील कंपनाचे वातावरण हे त्यांच्या अनुकूलनक्षमतेसाठी सर्वात सहज समजणारी भेदरेषा ठरते. सामान्य कास्ट-आयर्न बेडमध्ये संरचनात्मक मजबुती देणाऱ्या पट्ट्यांच्या (रिब्स) साहाय्याने कंपन कमी केले जाते. धातूंच्या पदार्थांमध्ये अंगभूत कंपन-शमन क्षमता मर्यादित असते आणि उच्च-वारंवारतेच्या सूक्ष्म-कंपनांना शोषून घेण्याची क्षमता कमकुवत असते. खडबडीत मशीनिंग आणि जड कटिंग लोड असलेल्या अवघड परिस्थितीत, कास्ट-आयर्न बेड प्रचंड कटिंग आघात सहन करण्यासाठी पुरेशी दृढता प्रदान करतात. तरीही, अचूक तपासणी आणि अति-वेगवान लेझर प्रक्रियेसारख्या परिस्थितीत, अगदी लहान कंपनामुळेही मशीनिंगमध्ये त्रुटी निर्माण होतात. ग्रॅनाइटच्या स्फटिकमय संरचनेत नैसर्गिक कंपन-शमन गुणधर्म असतात, जे उच्च-वारंवारतेचे सूक्ष्म-कंपन वेगाने शोषून घेतात आणि विसर्जित करतात, तसेच अनुनाद प्रवर्धनाला दाबून टाकतात. त्यामुळे, सतत उच्च-वारंवारतेची प्रत्यागामी गती असलेल्या लिनियर मोटर स्टेज आणि कोऑर्डिनेट मेजरिंग मशीनमधील कंपनाचा हस्तक्षेप ग्रॅनाइट बेड प्रभावीपणे कमी करू शकतात. तथापि, अत्यंत आघाती भारांसह अवघड कटिंगच्या परिस्थितीत, अचानक येणाऱ्या मोठ्या धक्क्यामुळे होणारे पदार्थाचे नुकसान टाळण्यासाठी ग्रॅनाइटला योग्य संरचनात्मक संरक्षणाची आवश्यकता असते. थोडक्यात, आघाताने कापण्याच्या परिस्थिती कास्ट आयर्नसाठी अधिक योग्य आहेत, तर सूक्ष्म कंपनांना संवेदनशील परिस्थिती ग्रॅनाइटच्या पृष्ठभागांसाठी अनुकूल ठरतात.
तापमानातील चढ-उतारांच्या परिस्थितीत हे दोन पदार्थ वेगळ्या प्रकारे वागतात. कास्ट आयर्नचा औष्णिक प्रसरण गुणांक तुलनेने जास्त असतो. सभोवतालच्या तापमानातील चढउतार आणि मोटर्समधून सतत निर्माण होणारी उष्णता यामुळे कास्ट आयर्नच्या थरांचे औष्णिक प्रसरण आणि आकुंचन होते. तापमानात मोठे बदल होणाऱ्या सामान्य कार्यशाळांमध्ये, कास्ट आयर्नवर आधारित उपकरणांना विरूपणामुळे होणारे अचूकतेतील विचलन भरून काढण्यासाठी अत्याधुनिक औष्णिक-त्रुटी भरपाई अल्गोरिदमवर अवलंबून राहावे लागते, ज्यामुळे अल्गोरिदममधील त्रुटी दूर करण्याचे मोठे काम वाढते. भरपाई कार्यक्रम असूनही, दिवस-रात्र तापमानात मोठी तफावत असलेल्या उत्पादन स्थळांवर भरपाईच्या काही त्रुटी शिल्लक राहतात. ग्रॅनाइटमध्ये औष्णिक-विरूपणाचा प्रतिसाद कमी असतो; तापमानातील किरकोळ चढ-उतारांमध्ये त्याचा भौमितिक आकार क्वचितच बदलतो, ज्यामुळे गुंतागुंतीच्या औष्णिक-भरपाई प्रणालींवरील अवलंबित्व कमी होते. हे वस्तुनिष्ठपणे लक्षात घेतले पाहिजे की ग्रॅनाइट तापमानाच्या प्रभावापासून पूर्णपणे सुरक्षित नाही. कार्यशाळांमध्ये तापमानातील तीव्र आणि मोठ्या वाढीमुळे त्याच्या आकारात बदल होतोच, त्यामुळे मूलभूत स्थिर-तापमान परिस्थिती आवश्यक राहते. त्यानुसार, स्थिर-तापमान प्रयोगशाळा आणि अचूक-तपासणी कार्यशाळांसाठी ग्रॅनाइटला प्राधान्य दिले जाते, तर तापमान नियंत्रण आणि तापमानातील तीव्र बदल नसलेल्या सामान्य मशीनिंग कार्यशाळांसाठी कास्ट-आयर्न बेड अधिक अनुकूलता देतात.
उत्पादन स्थळांवर गंज, धूळ आणि कटिंग-फ्लुइडच्या शिडकाव्यांविरुद्ध त्यांच्या प्रतिकारशक्तीमध्ये एक मोठी तफावत आहे. कास्ट-आयर्न बेडमध्ये ऑक्सिडेशन आणि गंज लागण्याची शक्यता असते. कटिंग फ्लुइड आणि इमल्शनच्या शिडकाव्यांमुळे गंजण्याची प्रक्रिया अधिक वेगवान होते. एकदा पृष्ठभागावरील संरक्षक लेप खराब झाला की, गंज सतत पसरतो आणि हळूहळू गाइड-रेल माउंटिंगसाठीच्या संदर्भ पृष्ठभागांना खराब करतो. दैनंदिन उत्पादनात संरक्षणासाठी नियमितपणे पुन्हा लेप लावणे आवश्यक असते, ज्यामुळे देखभालीचे काम कंटाळवाणे होते. ग्रॅनाइटमध्ये स्थिर रासायनिक गुणधर्म असतात: ते गंजरोधक आणि कटिंग-फ्लुइडमुळे होणाऱ्या गंजण्यास प्रतिरोधक असते. द्रवाचे शिडकावे केवळ पृष्ठभागावरच राहतात आणि सब्सट्रेटला गंज न लावता साध्या पुसण्याने काढता येतात. दुसरीकडे, ग्रॅनाइट हा ठिसूळ दगडी पदार्थ आहे आणि तीक्ष्ण कठीण वस्तूंचा जोरदार आघात सहन करू शकत नाही. कास्ट-आयर्नमध्ये धातूसारखी कणखरता असते आणि धडक बसल्यावर तडे जाण्याऐवजी बहुतेकदा स्थानिक दंत तयार होतात. कटिंग-फ्लुइड आणि रासायनिक धुक्याच्या संपर्कात येणाऱ्या सेमीकंडक्टर, लिथियम-बॅटरी-तपासणी आणि ऑप्टिकल-तपासणी उत्पादन लाइन्समध्ये ग्रॅनाइटला फायदे मिळतात. कास्ट-आयर्नची आघात-प्रतिरोधक कणखरता ही उडणाऱ्या धातूच्या कणांनी भरलेल्या आणि कठीण वस्तूंशी टक्कर होण्याचा उच्च धोका असलेल्या रफ-मशीनिंग कार्यशाळांसाठी अधिक व्यावहारिक आहे.
दीर्घकालीन सेवेदरम्यान त्यांच्या अचूकतेत घट होण्याचे नमुने पूर्णपणे भिन्न असतात. दीर्घकाळ बदलत्या भाराखाली, कास्ट-आयर्नच्या थरांमध्ये ताण शिथिलता येते. गंज आणि झीज यांच्या संयोगाने, सेवेच्या काळात त्यांची अचूकता हळूहळू कमी होते, ज्यामुळे संदर्भ पृष्ठभाग दुरुस्त करण्यासाठी नियमितपणे ते वेगळे करून खरवडण्याची आवश्यकता असते. जोपर्यंत तीव्र आघात टाळला जातो, तोपर्यंत ग्रॅनाइटच्या थरांमध्ये गंजामुळे पदार्थाची हानी होत नाही. अचूकतेतील घट मुख्यत्वे बाह्य जोडलेल्या घटकांच्या झिजेमुळे होते आणि दगडावर आधारित संदर्भ पृष्ठभाग दीर्घकाळ स्थिर राहू शकतो. कच्च्या मालाच्या वैशिष्ट्यांमुळे मर्यादित असल्याने, कास्ट-आयर्नच्या तुलनेत ग्रॅनाइटला गुंतागुंतीच्या अंतर्गत पोकळ्या आणि विशेष आकाराच्या रचना तयार करण्यात अधिक अडचण आणि खर्च येतो. कास्ट-आयर्नला संरचनात्मक रचनेच्या उच्च स्वातंत्र्यासह गुंतागुंतीच्या मजबुतीकरण पट्ट्या आणि तेल-मार्ग कक्षांमध्ये एकात्मिकपणे ओतले जाऊ शकते. अनेक उपकरण उत्पादकांना असा गैरसमज आहे की ग्रॅनाइट कास्ट-आयर्नची पूर्णपणे जागा घेऊ शकते. वास्तविक, गुंतागुंतीचे अंगभूत तेल-मार्ग आणि पोकळ्या असलेल्या अवजड मशीन टूल्ससाठी कास्ट-आयर्न हा एक व्यावहारिक पर्याय आहे. दीर्घकाळ टिकणारे स्थिर संदर्भ आणि तुलनेने साध्या रचना असलेल्या अचूक उपकरणांसाठी ग्रॅनाइट आपले फायदे जास्तीत जास्त मिळवून देतो. 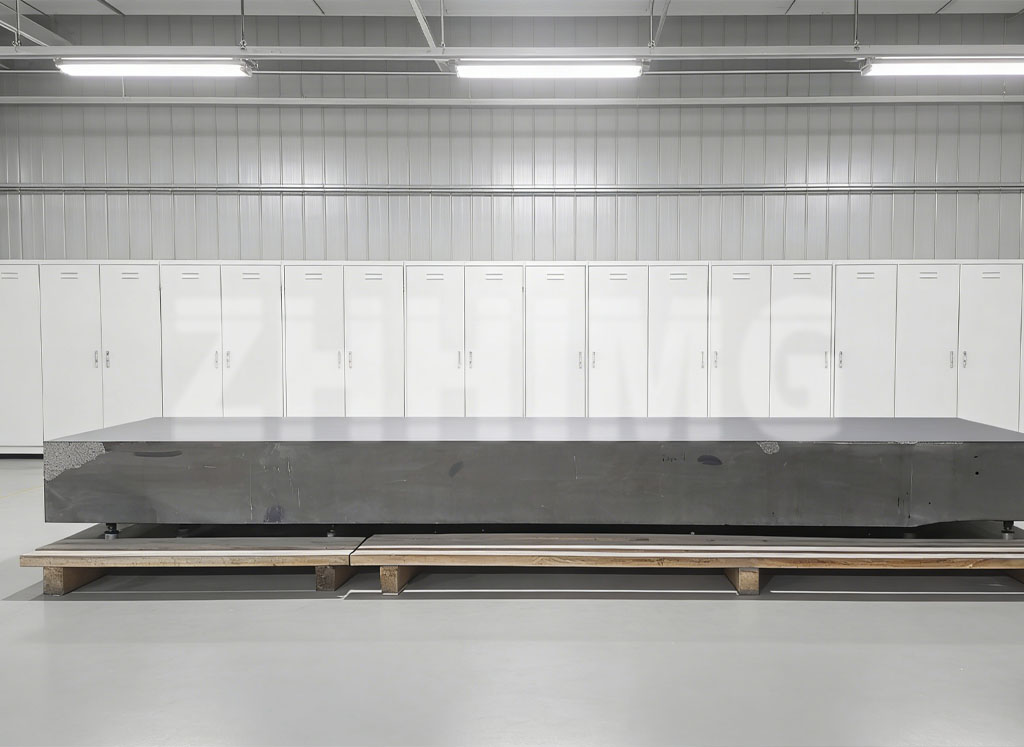
ग्रॅनाइटचे कार्य-परिस्थितीतील फायदे मिळवण्यासाठी उच्च-गुणवत्तेचा कच्चा माल ही प्राथमिक पूर्वअट आहे. बाजारातील काही कमी किमतीच्या उत्पादनांमध्ये ग्रॅनाइट म्हणून भासवण्यासाठी कमी घनतेच्या संगमरवराचा वापर केला जातो. एकूण आकारमान योग्य असूनही, बदलत्या भाराखाली आणि दमट परिस्थितीत त्यांच्या अचूकतेत लवकरच बदल होतो आणि ते दगडी साहित्याकडून अपेक्षित असलेली कामगिरी देण्यात अयशस्वी ठरतात. ZHHIMG उच्च-घनतेच्या काळ्या ग्रॅनाइटची निवड करते आणि मूळ स्रोतामधूनच निकृष्ट दर्जाचे तुकडे काढून टाकते. मोठ्या प्रमाणावरील उत्पादन केंद्रे, स्थिर-तापमान कंपन-रोधक कार्यशाळा, पडताळणीयोग्य आंतरराष्ट्रीय मापन-तपासणी उपकरणांचा संपूर्ण संच आणि अनेक राष्ट्रीय मापन मानकांशी परिचित असलेले प्रक्रिया तंत्रज्ञ यांच्या साहाय्याने, ZHHIMG कच्च्या मालाच्या गुणधर्मांचे रूपांतर तयार उत्पादनांच्या प्रत्यक्ष कार्य-परिस्थितीतील कामगिरीमध्ये करते. आयएसओ ट्रिपल-सिस्टम प्रमाणपत्रे, सीई प्रमाणपत्र आणि अनेक परदेशी पेटंट व ट्रेडमार्क धारण करणारी ही कंपनी, ग्राहकांना कोणतीही फसवणूक किंवा लपवाछपवी न करण्याच्या आपल्या वचनबद्धतेचे पालन करते आणि निकृष्ट दर्जाचा माल उच्च प्रतीचा म्हणून विकण्याच्या उद्योगातील गैरप्रकारांविरुद्ध लढते.
केवळ सामग्रीच्या प्रकारांवर आधारित निष्कर्ष काढण्याऐवजी, उपकरण उत्पादकांनी बेड-सबस्ट्रेट सोल्यूशन्स अंतिम करण्यापूर्वी इम्पॅक्ट-लोडचे प्रमाण, कंपनाचे प्रकार, कार्यशाळेतील तापमान-आर्द्रतेची स्थिती, क्षरणकारी माध्यमे, उपकरणाचे अपेक्षित सेवा आयुष्य आणि संरचनात्मक गुंतागुंत यासह प्रत्यक्ष जागेवरील परिस्थितीचे मूल्यांकन केले पाहिजे.
जागतिक अति-अचूकता उद्योगातील विभागलेल्या परिस्थितींचा विस्तार होत राहिल्याने, कास्ट-आयर्न आणि ग्रॅनाइट बेड दीर्घकाळ एकत्र अस्तित्वात राहतील. कास्ट-आयर्न सामान्य-उद्देशीय हेवी-ड्यूटी उत्पादन उपकरणांमध्ये आपले स्थान टिकवून ठेवेल, तर ग्रॅनाइट अचूक तपासणी, सेमीकंडक्टर, लेझर तंत्रज्ञान आणि नवीन-ऊर्जा उद्योगांसारख्या उच्च-स्तरीय क्षेत्रांमध्ये अधिक प्रवेश करेल. त्यांच्या कार्य-परिस्थितीशी जुळवून घेण्याच्या फरकांची सखोल माहिती योग्य बेड-सोल्यूशनची निवड करण्यास सक्षम करते आणि उपकरणांना संबंधित उत्पादन स्थळांवर डिझाइन केलेली अचूकता सातत्याने साध्य करण्यास अनुमती देते.
पोस्ट करण्याची वेळ: ०३-सप्टेंबर-२०२६